


Sveisefeil og mål av austenittisk sømløs rør i rustfritt stål
Legg igjen en beskjed
Sveisefeil og mål av austenittisk sømløst rør i rustfritt stål
1. Intergranulær korrosjon og dens forebygging
Intergranulær korrosjon er vanlig ved sveising av austenittiske sømløse rør av rustfritt stål. Denne typen feil oppstår hovedsakelig ved korngrensen og er en mer farlig type defekt. Spesielt ettersom korrosjonen blir dypere og forsterkes, blir skadeproblemet forårsaket av den mer alvorlig. Det kan ikke ignoreres. Intergranulær korrosjon er hovedsakelig forårsaket av tap av krom på overflaten av korn under sveising, noe som gjør det lett å bli korrodert i disse krommangelfulle områdene, noe som til slutt fører til redusert styrke og risiko for brudd langs korngrensene.


For bedre å forhindre intergranulære korrosjonsproblemer, er det nødvendig å strengt kontrollere utvalget av sveisestenger. Det er ikke bare nødvendig å kontrollere karboninnholdet, men også å prioritere sveisestaver som inneholder høyere stabile elementer som titan eller niob, for bedre å optimalisere den påfølgende sveiseeffekten. . Under sveiseprosessen er det enda mer nødvendig å standardisere sveiseoperasjonen. Det kreves å øke sveisehastigheten så mye som mulig for å unngå å oppholde seg for lenge i et bestemt område. Samtidig sikres kjølebehandlingen av høytemperaturområdet for å sikre dannelsen av en jevn austenittstruktur og unngå korrosjon. Fenomen.
2. Termiske sprekker og deres forebygging
Varme sprekker er også en vanlig defekt i sveiseprosessen til austenittiske sømløse rør i rustfritt stål. Forekomsten av slike problemer vil også redusere styrken til austenittiske sømløse rør i rustfritt stål, noe som kan føre til alvorlige bruddrisikoer i fremtiden. Termiske sprekker er hovedsakelig konsentrert ved korngrensene fordi det overdrevne temperaturområdet oppstår under sveiseprosessen, noe som lett kan føre til problemet med urenhetssegregering. Det er lett at det oppstår store påkjenninger under kjølekrymping, og deretter åpenbar deformasjon.
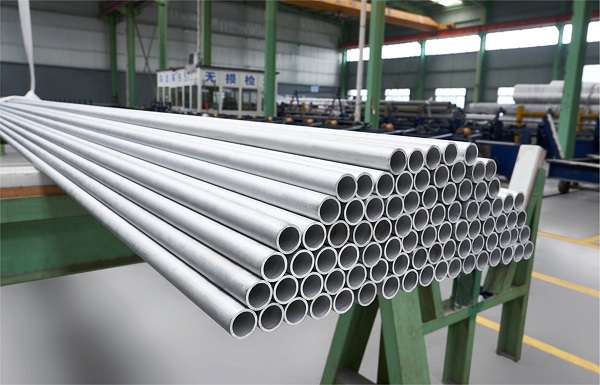
Forebygging og behandling av denne varmesprekkedefekten krever også streng kontroll av hele sveiseprosessen. For eksempel, under behandlingen av sveisemetallet, bør det fremmes til å presentere en tofasestruktur, og jernelementet bør kontrolleres strengt samtidig som mulige S- og P-urenheter unngås. På denne måten kan vi bedre kontrollere sveisekvaliteten, unngå alvorlige problemer med urenhetssegregering og optimalisere den generelle anti-sprekkeeffekten. Kontroller kjølehastigheten strengt under sveiseprosessen for å unngå problemer med temperaturløp, noe som også bedre kan forbedre forebygging og kontroll av varme sprekker.
3. Spenningskorrosjonssprekker og dens forebygging
Fenomenet med alvorlig spenningskorrosjonssprekker under sveising av austenittiske sømløse rør av rustfritt stål kan ikke ignoreres. Det er hovedsakelig forårsaket av alvorlige korrosjonsproblemer i de tilsvarende sveisede leddene under påvirkning av strekkspenning, som igjen forårsaker sprekkfare og til slutt direkte fører til svikt i de sveisede leddene.


